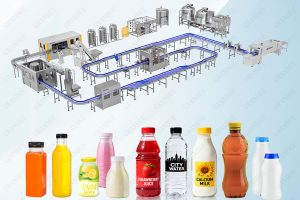
Чек-лист FAT линии розлива должен превратить требования заказа в наблюдаемые испытания до отгрузки. В нем нужно указать, что именно запускается, какие бутылки и материалы используются, как измеряют результаты и что происходит при несоответствии. Видеоролик с движущимися бутылками отвечает лишь на небольшую часть этих вопросов.
FAT, Factory Acceptance Test, проводят на площадке поставщика совместно покупатель и изготовитель. Этот материал помогает подготовить закупку оборудования для напитков. Он не заменяет договор, оценку безопасности квалифицированным специалистом или валидацию технологии продукта.
Согласуйте границы испытания до назначения даты
Сначала зафиксируйте, что будет собрано на заводе. Будет ли разливочная машина соединена с реальными этикетировщиком и упаковщиком? Включена ли подготовка продукта? Используются ли постоянные конвейеры или временные участки подачи?
Оборудование, которого нет на FAT, и имитируемые сигналы должны быть прямо перечислены в протоколе. Испытание отдельной машины дает полезные данные, но не подтверждает работу полной линии, которая не была собрана. Проверки отсутствующих интерфейсов переносятся на SAT после монтажа.
Рекомендации PMMI OpX по FAT подчеркивают важность заранее согласованных критериев, ожиданий и ответственности. Это нужно сделать до визита, пока остается время доставить образцы и устранить неясности.
Передайте репрезентативные бутылки, крышки и упаковку
Предоставьте производственные образцы с утвержденными чертежами и номерами ревизий. Нужно включить каждый формат, демонстрация которого предусмотрена договором. Похожая бутыль из цеха поставщика может иначе вести себя на направляющих, звездочках и укупорочной машине.
Перечень материалов должен охватывать тару, крышки, этикетки и вторичную упаковку в пределах FAT. Согласуйте количество для наладки, измеряемого прогона, отбора проб и повторных испытаний. Определите, кто утверждает образцы и что делать, если доставленная партия отличается от чертежа.
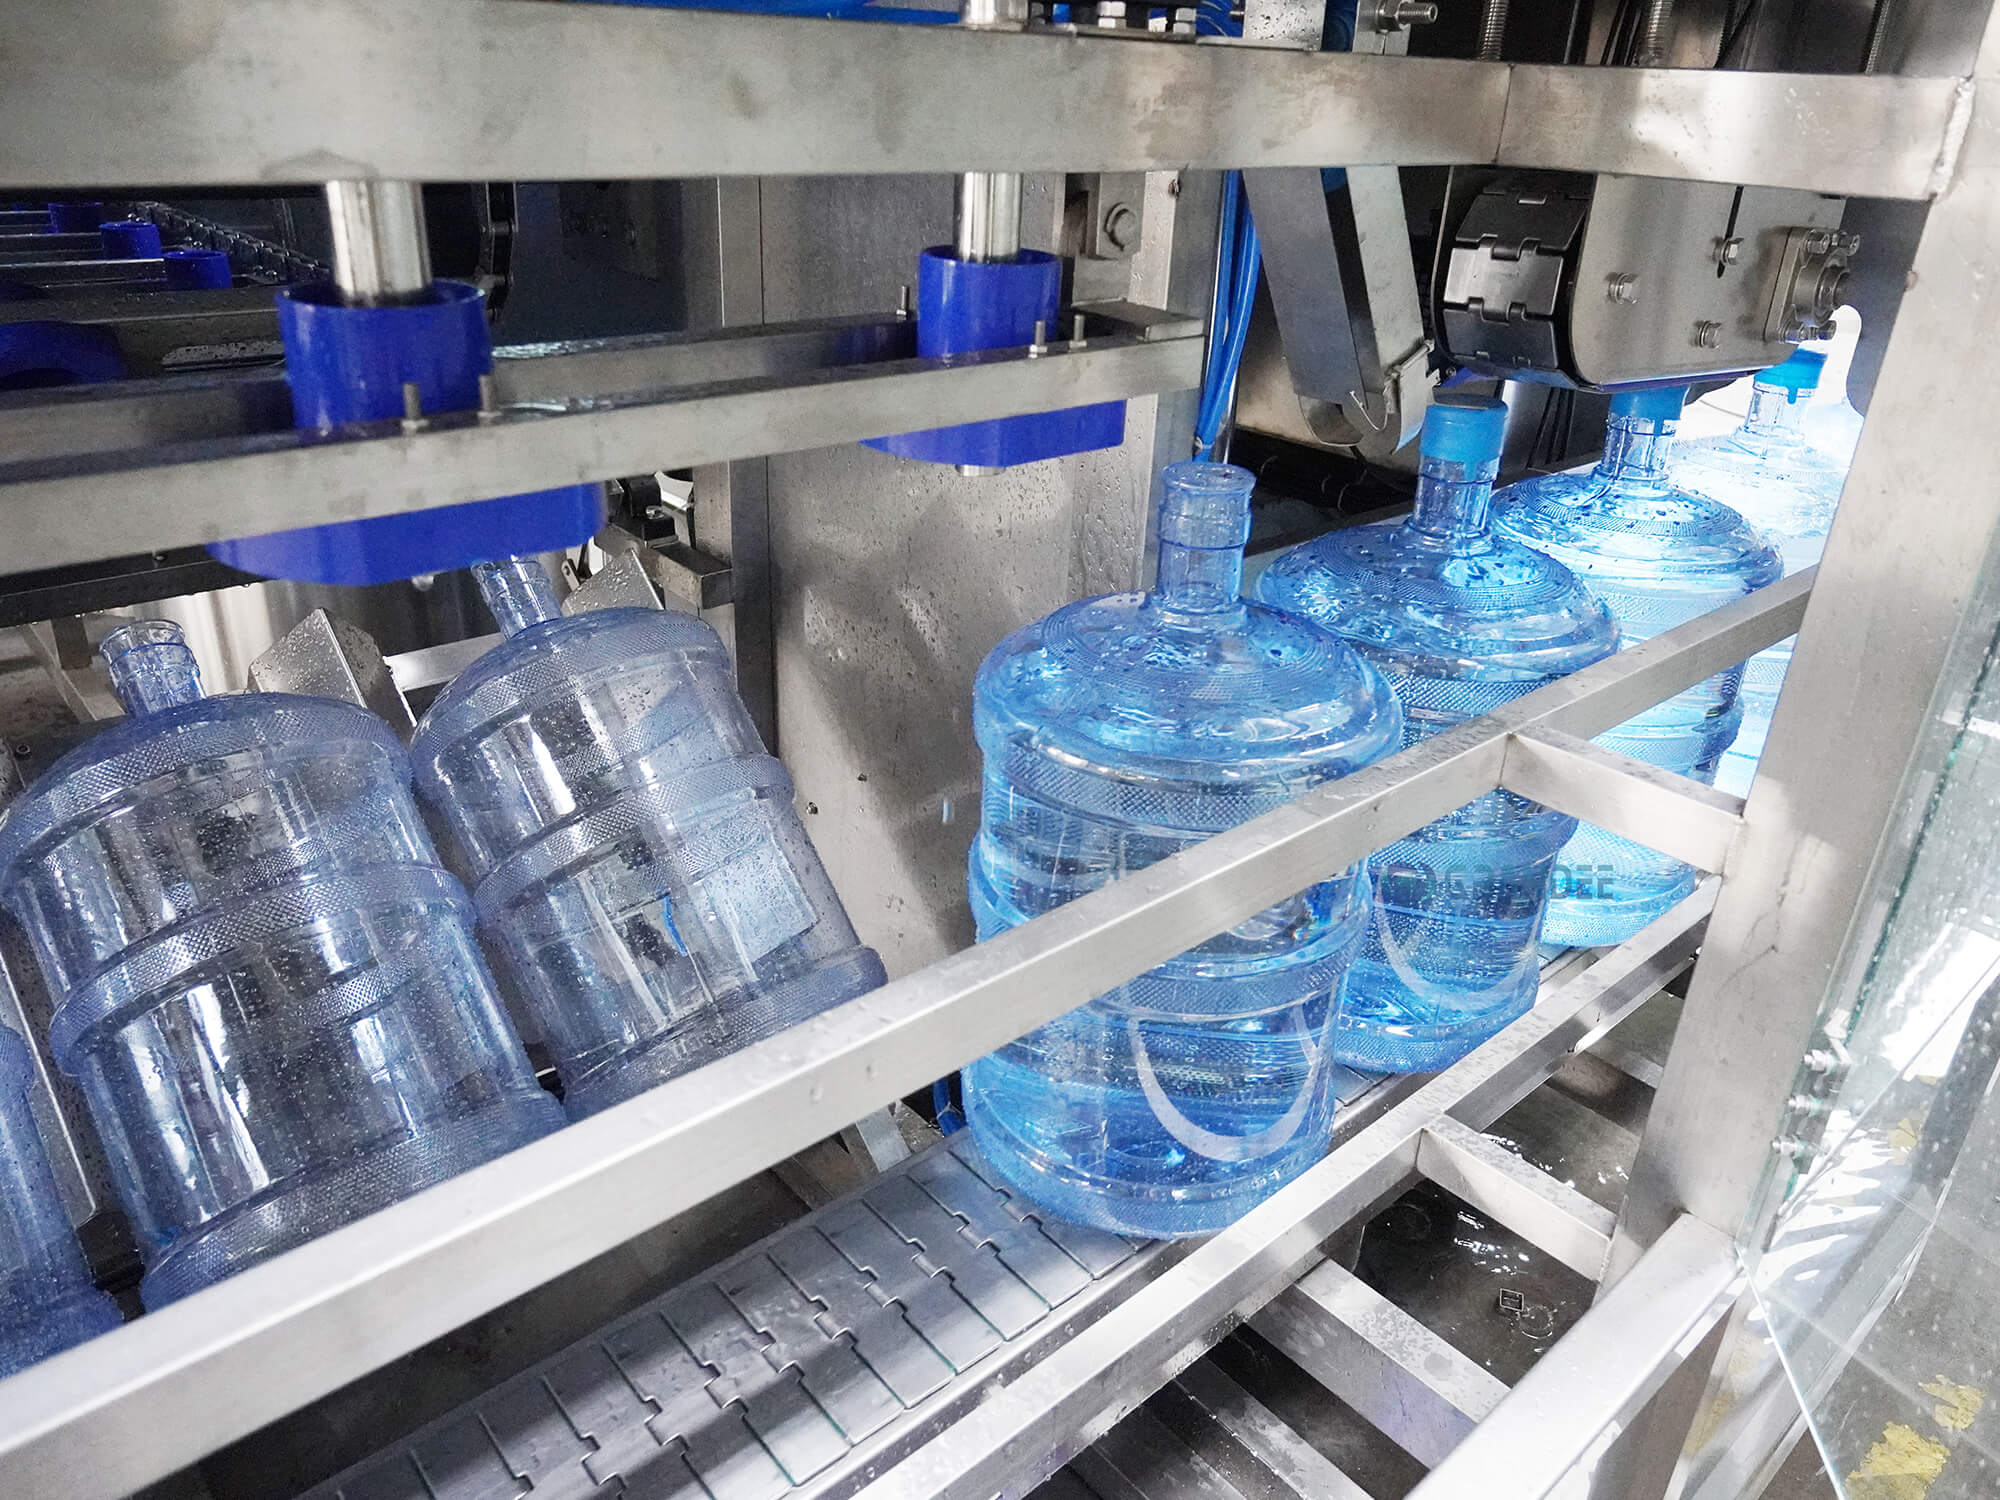
Испытательную жидкость задают так же тщательно, как и упаковку. Вода позволяет проверить часть механических функций, но не воспроизводит все свойства молока, сиропа или газированного напитка. Укажите, какие выводы допустимы для заменителя, а какие проверки нужно оставить для реального продукта.
Чек-лист FAT для линии розлива
Для каждого пункта добавьте требование договора, измеренный результат, ссылку на доказательство и решение о приемке. Таблица задает темы проверки, а не универсальные пределы приемки.
| Предмет проверки | Демонстрация или контроль | Сохраняемые доказательства |
|---|---|---|
| Состав поставки | Сверить установленное оборудование, модели и опции с утвержденным заказом | Реестр оборудования, фото шильдиков, список отсутствующих позиций |
| Обращение с тарой | Провести согласованные форматы через подачу, передачи и выход | Идентификаторы форматов, скорость, повреждения, застревания и регулировки |
| Розлив и укупорка | Измерить результаты розлива и выполнить согласованные проверки крышек или швов | Индивидуальные измерения, точки отбора и идентификация приборов |
| Производительность | Подсчитать приемлемую тару за согласованное время испытания | Время начала и окончания, годное количество, брак и журнал остановок |
| Безопасность | Квалифицированные специалисты проверяют ограждения, остановки и перезапуск | Подписанные записи и открытые действия по безопасности |
| Управление и интерфейсы | Показать рецептуры, аварии, остановки сверху и блокировку снизу в собранном объеме | Ревизия ПО, записи аварий и перечень имитируемых сигналов |
| Переналадка | Сменить согласованные форматы с применением штатных деталей и процедуры | Время, инструменты, регулировки, персонал и первая годная продукция |
| Мойка и доступ | Сопоставить контуры мойки и доступ обслуживания со спецификацией | Чертежи, наблюдения и задачи, перенесенные на площадку |
| Передача документации | Проверить чертежи, руководства, запчасти, резервные копии и обучение | Индекс документов с ревизиями и статусом передачи |
Считайте годную продукцию, а не только скорость на экране
Выберите точку учета и применяйте ее последовательно. Для FAT только разливочной машины это может быть участок после укупорки. Для собранной линии это могут быть готовые приемлемые упаковки на выходе. Эти результаты нельзя сравнивать как одинаковые.
Пример: за 30 минут получено 5 760 годных бутылок. Средняя производительность равна 5 760, деленным на 0,5 часа, то есть 11 520 бутылок в час. Это отличается от номинальной настройки 12 000 бутылок в час. Пример показывает расчет и не является заявлением о производительности Grandee.
Плановые исключения и остановки фиксируйте отдельно. Если протокол исключает интервал наладки, запишите его заранее, а не удаляйте простои после получения результата. Продолжительность прогона, допустимый брак и критерий прохождения следует согласовать до испытаний.
Отбирайте образцы в течение всего прогона
Несколько хороших бутылок после регулировки не описывают весь тест. Согласуйте время и точки отбора, включая проверку разных разливочных и укупорочных головок. Сохраняйте индивидуальные результаты, чтобы отличить общую настройку от повторяющейся проблемы в одной позиции.
Метод измерения должен соответствовать продукту и рынку. Для нетто-содержимого задайте обращение с тарой, точность прибора и необходимые поправки по плотности или температуре. Для крышек используйте согласованный с поставщиком упаковки метод и пределы. Высота налива, нетто-содержимое и герметичность укупорки являются разными проверками.
То же относится к подготовке продукта. Для мойки бутылей 5 галлонов нужны заданные условия стадий и план верификации. Для испытания системы смешивания газированных напитков нужны определенные показатели смеси и газа. Механическая приемка не подтверждает срок годности и не разрешает выпуск пищевого продукта на рынок.
Проверьте реакцию связанных машин на остановки
В реальной работе линия ожидает материалы или свободное место ниже по потоку. Включите контролируемые демонстрации нехватки, блокировки и перезапуска, которые относятся к заказу. Эти проверки должны выполнять квалифицированные специалисты по утвержденной процедуре. Нельзя обходить защитные устройства ради создания неисправности.
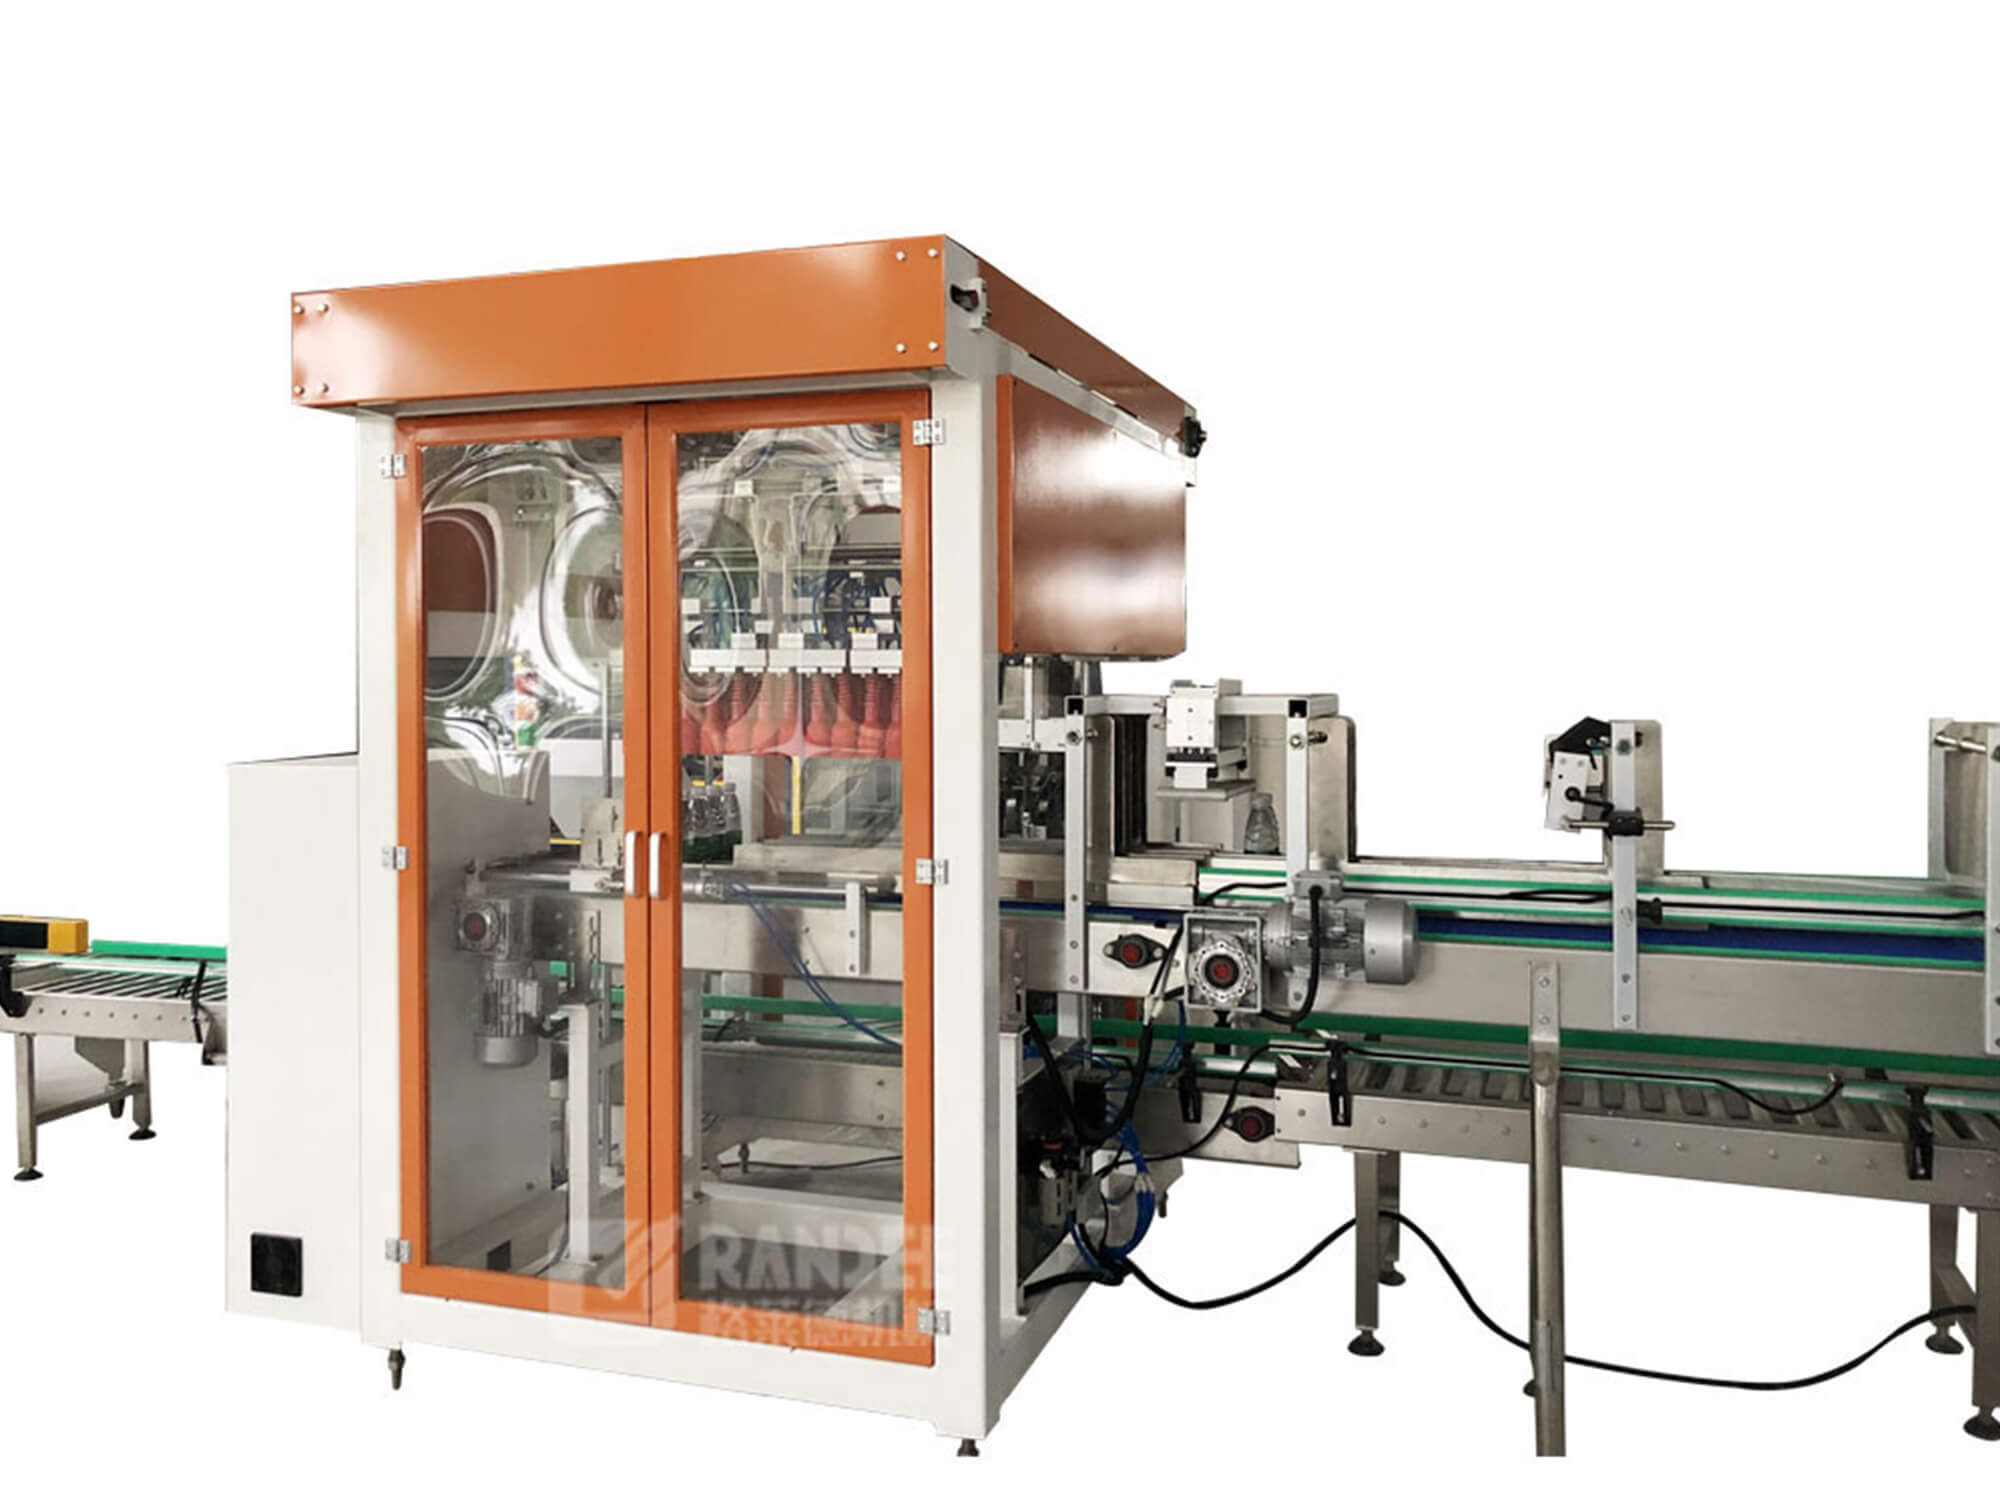
Зафиксируйте, что останавливается первым, какие тревоги появляются и какие действия оператора требуются для возобновления работы. Если используется имитация сигнала вместо реальной машины, отметьте результат как имитацию. Физический интерфейс остается задачей SAT.
Ресурсы PMMI по стандартам оборудования охватывают требования к упаковочным машинам, конвейерам и взаимосвязанным операциям. Специалист по безопасности проекта должен определить нормы рынка назначения и нужные доказательства. Подписанный FAT сам по себе не является сертификатом соответствия оборудования.
Включите упаковку и паллетирование, если они входят в заказ
Подсчитывайте завершенные годные упаковки, проверяйте согласованную конфигурацию и осматривайте повреждения. Для паллетирования сопоставляйте фактический рисунок слоя и паллету с утвержденной спецификацией. Одна фотография готовой паллеты не доказывает все заказанные форматы.
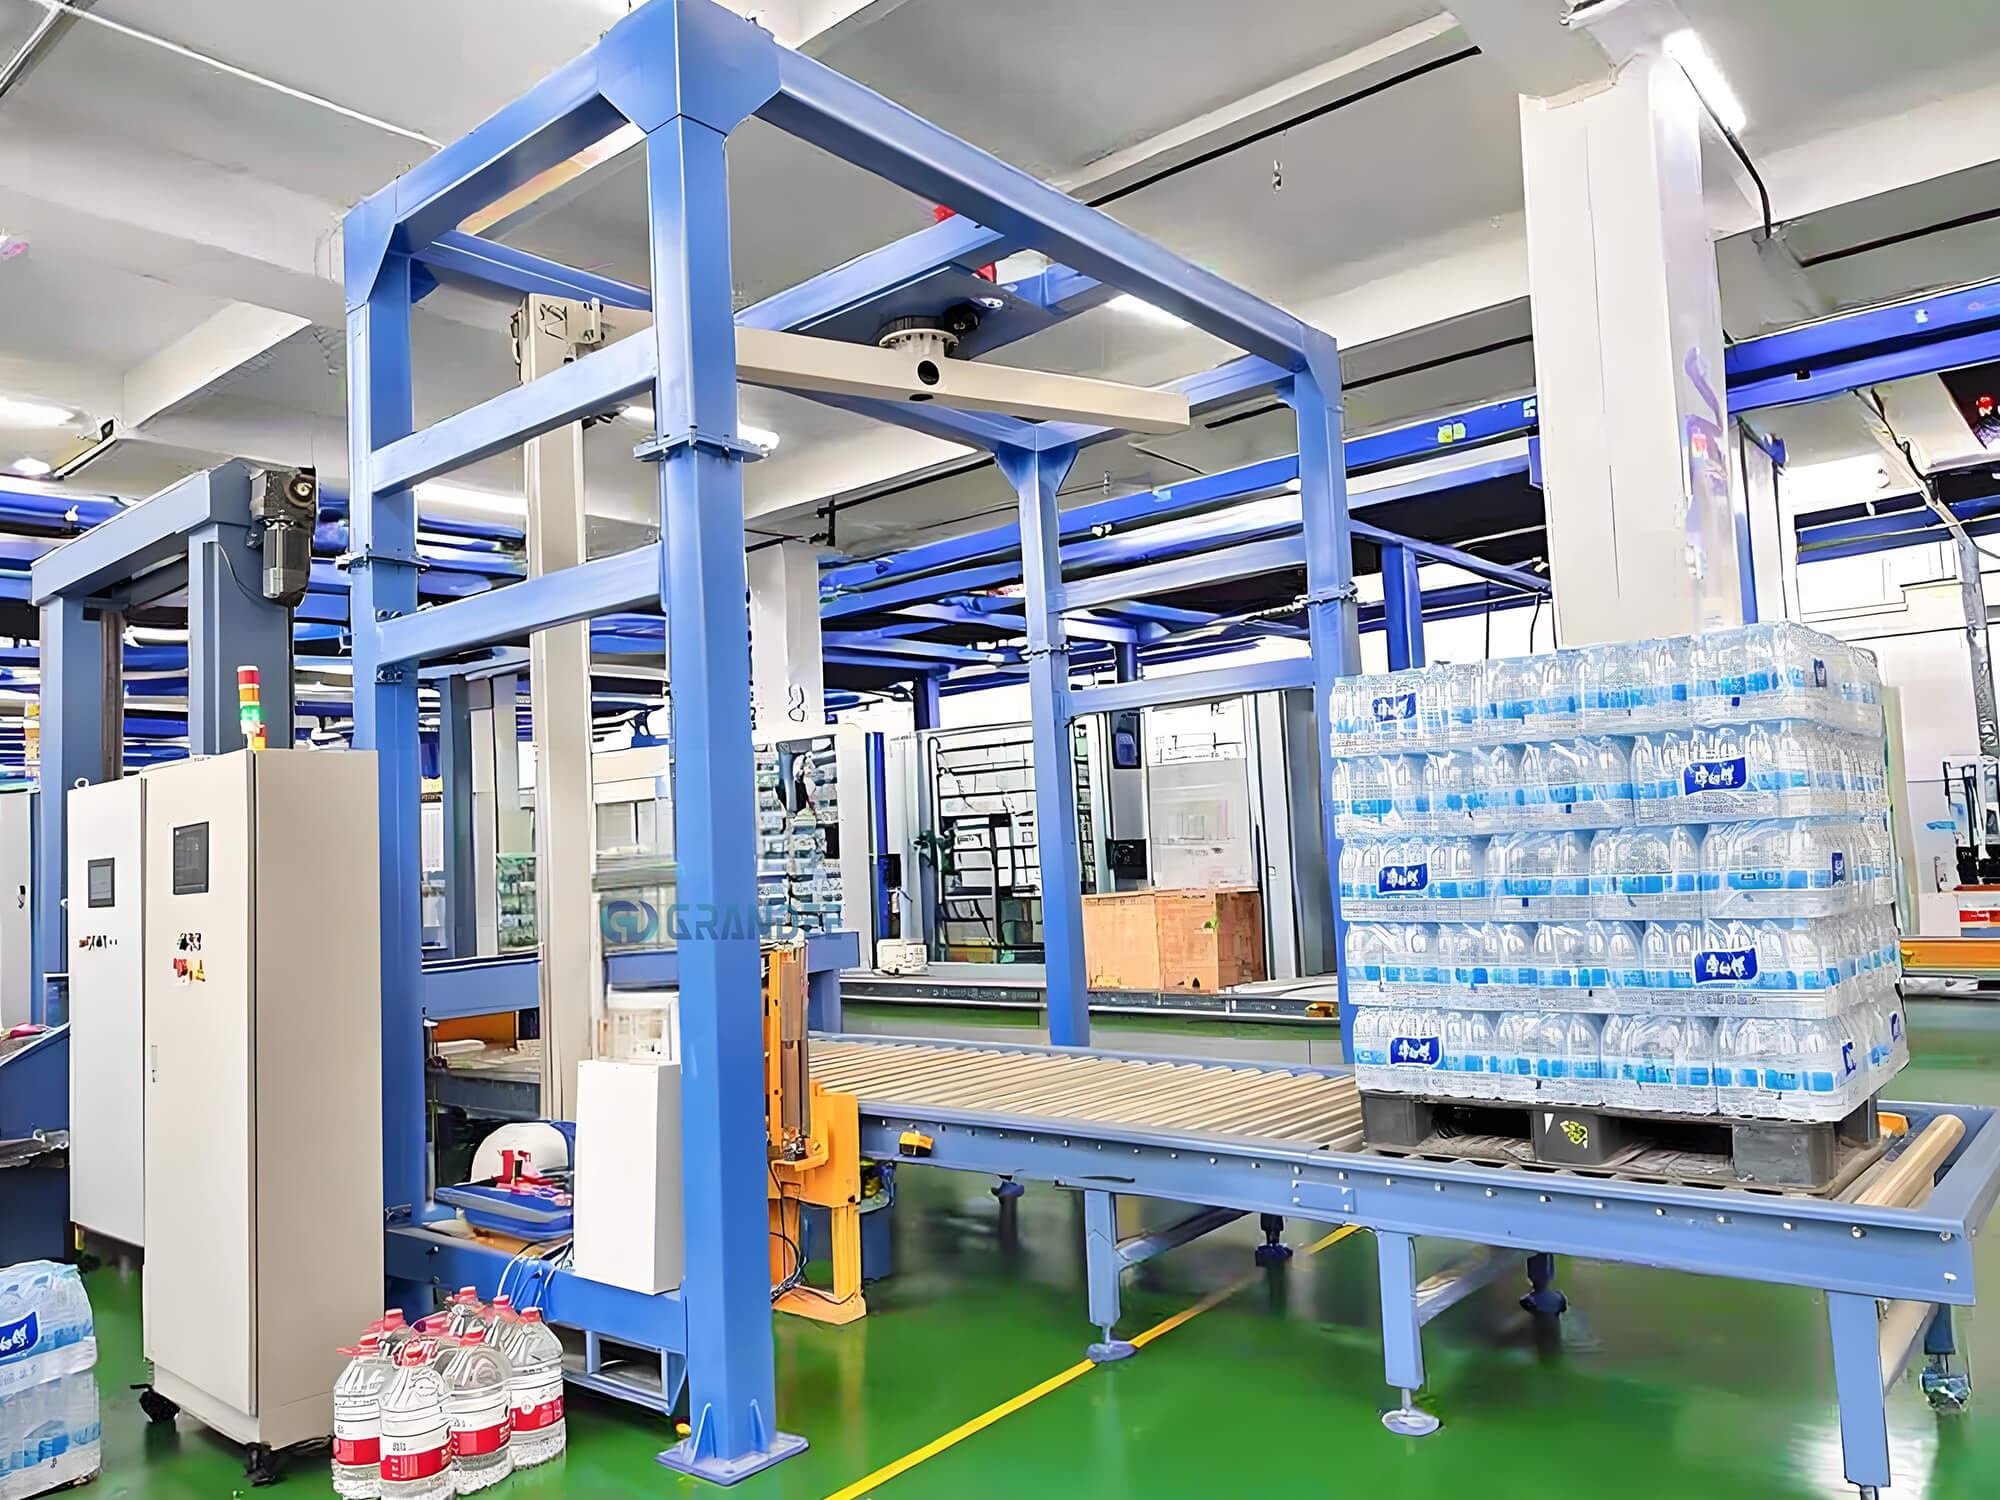
Для определения состава линии используйте существующее руководство по оборудованию финальной упаковки. Оно помогает решить, какие интерфейсы можно проверить на заводе, а какие остаются для площадки.
Закройте визит перечнем действий и решением об отгрузке
Каждому открытому пункту присвойте ID, описание, ответственного, срок и требуемое доказательство закрытия. Укажите, блокирует ли он отгрузку или является согласованной задачей на площадке. Формулировка «проверить позже» не дает статуса приемки.
Финальная запись должна определять испытанную конфигурацию, пропущенные проверки и пределы результата. Обе стороны должны понимать, какие исправления требуют повторной демонстрации и кто утверждает выпуск. При обсуждении линии с Grandee направьте этот чек-лист FAT вместе с требованиями к продукту и упаковке.